Почему вал-шестерня ломается снова после ремонта: скрытые причины
Опубликовано: 09.11.2026
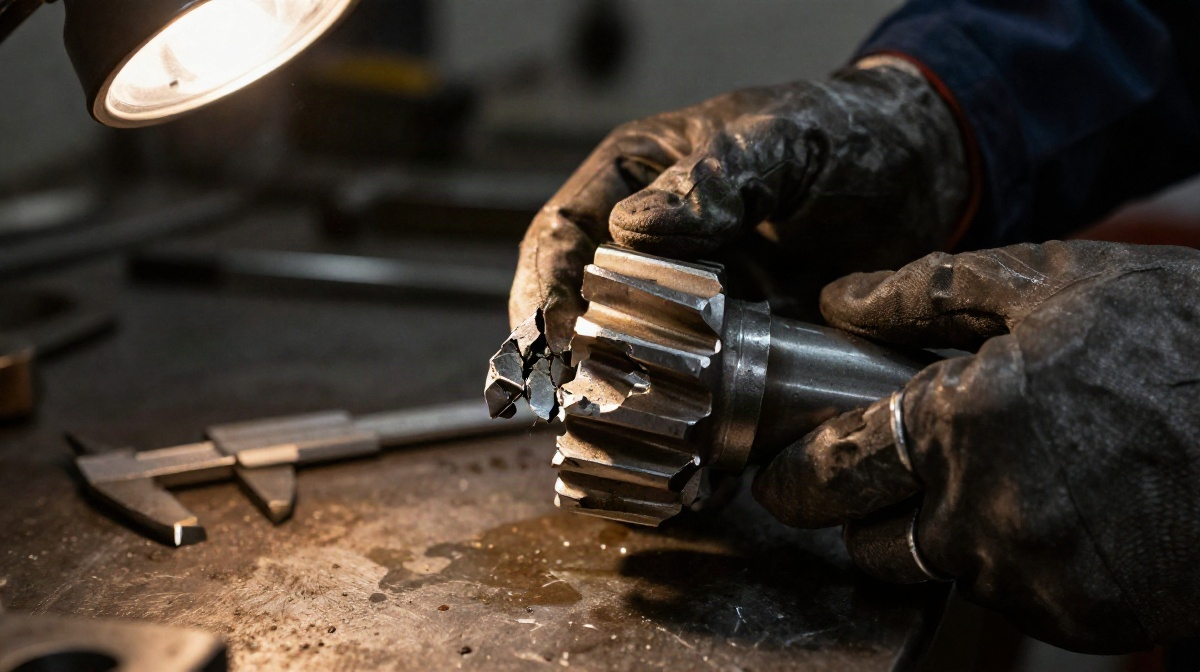
Ситуация, когда после недавнего и дорогостоящего ремонта трансмиссии вал-шестерня снова выходит из строя, вызывает закономерное раздражение. Деталь заменили, узел собрали, масло залили — а результат живет считанные часы или дни. Проблема почти никогда не сводится к простому совпадению или «некачественной запчасти». Повторный отказ означает, что первопричина разрушения не была устранена. Вал-шестерня в данном случае — лишь жертва обстоятельств, которые остались незамеченными при дефектовке.
Конструктивная роль вал-шестерни
Вал-шестерня представляет собой монолитную деталь, где зубчатый венец и опорный вал составляют единое целое. Такое исполнение применяется в нагруженных редукторах и коробках передач дорожной и строительной техники (например, в приводах катков типа ДУ-58А). Отказ от шпоночного или шлицевого соединения в пользу цельной ковки или штамповки продиктован необходимостью передавать большие крутящие моменты без концентраторов напряжений.
Повторную поломку нельзя объяснить только качеством запасной части: при подборе валу-шестерне ДУ-58А важно одновременно проверить состояние сопряжённых деталей.
Однако у такой конструкции есть жесткий минус: если разрушается один зуб или выходит из строя шейка вала, в утиль идет весь узел целиком. Деталь не подлежит частичному ремонту, а ее повторная поломка бьет по бюджету особенно сильно.
Ошибка первая: игнорирование состояния сопряженной детали
Зубчатая передача работает в паре. Вал-шестерня почти всегда находится в зацеплении с другим колесом. Когда ломается зуб шестерни, механик часто заменяет только саму шестерню, оставляя в корпусе ответное колесо.
Если предыдущая поломка была вызвана ударной нагрузкой или усталостным выкрашиванием, профиль зубьев ответного колеса уже деформирован. На нем появляются микрозадиры, изменяется шаг, нарушается эвольвента. Новая, геометрически идеальная вал-шестерня, входя в зацепление с изношенным партнером, испытывает локальные перегрузки. Вместо плавного перекатывания зубьев происходит кромочный удар.
Вывод: замена только одной детали из пары зацепления без проверки пятна контакта и профиля ответного колеса гарантирует ускоренный износ новой шестерни.
Ошибка вторая: нарушение соосности и перекосы в корпусе
Трансмиссионные узлы тяжелой техники работают в условиях постоянных вибраций, ударных нагрузок и температурных расширений. Со временем алюминиевые или чугунные картеры редукторов деформируются, а посадочные места под подшипники овализируются.
Если при ремонте механик просто запрессовал новые подшипники в изношенные гнезда, посадка окажется прослабленной. Вал-шестерня получит возможность радиального или осевого смещения. При вращении под нагрузкой линия контакта зубьев сместится к кромке. Возникает так называемый кромочный контакт — напряжение концентрируется на вершине зуба, что приводит к его сколу или усталостному разрушению.
Еще хуже, если для фиксации прослабленного подшипника используют жесткие прокладки или клей. Это нарушает тепловые зазоры и искажает геометрию еще сильнее. Правильный подход — восстановление посадочных мест путем установки ремонтных втулок или аргонодуговой наплавки с последующей расточкой на станке.
Вывод: геометрия картера определяет долговечность шестерни. Без индикаторной проверки биения и соосности посадочных мест ремонт сводится к замене масла.
Ошибка третья: скрытые дефекты подшипников
Вал-шестерня опирается на два (иногда три) подшипника. Если при повторной сборке оставили старые подшипники с начальной стадией выкрашивания беговых дорожек или тел качения, ресурс узла обречен.
Изношенный подшипник не только создает люфт, меняющий пятно контакта в зацеплении. Он является источником металлической стружки. Продукты износа попадают в масляный клин, работают как абразив и инициируют питтинг (усталостное выкрашивание) на рабочих поверхностях зубьев новой вал-шестерни.
Особенно коварны конические роликоподшипники. Если при сборке не выдержан преднатяг (узел затянут слишком слабо или, наоборот, перетянут до исчезновения масляного зазора), шестерня либо «гуляет», либо перегревается. И то, и другое убивает деталь за несколько смен.
Ошибка четвертая: остаточное загрязнение системы смазки
Когда вал-шестерня разрушается впервые, в картер неизбежно попадает стружка, обломки зубьев и продукты темного трения. Слив масла не решает проблему полностью. Продукты износа оседают в мертвых зонах картера, на магнитах пробок, в каналах системы охлаждения и на внутренних стенках корпуса.
При заливке свежего масла этот мусор вымывается и попадает в зону зацепления. Твердые частицы работают как микроскопические фрезы, оставляя на новых зубьях риски и задиры. Масляный клин разрушается, возникает граничное трение, температура в зоне контакта скачкообразно растет. Металл отпускается, теряет твердость, и зубья сминаются или обламываются.
- Недостаточный объём циркуляции: забитый фильтр или канал оставляет зацепление без смазки.
- Неверная вязкость: летнее масло в холодный сезон не успевает прокачаться к подшипникам на старте.
- Пена: превышение уровня масла ведет к вспениванию и кавитационному разрушению поверхностей.
Вывод: картер должен быть промыт перед сборкой до визуальной чистоты. Магнитные пробки нужно очищать, а фильтры — заменять без исключений.
Ошибка пятая: некорректная технология восстановления самой детали
Иногда вместо покупки новой детали изготавливают ремонтную: наваривают металл на изношенные шейки вала или восстанавливают зубья сваркой с последующей механической обработкой. Для малонагруженных узлов это допустимо, но для ответственных вал-шестерен трансмиссий дорожной техники — критическая ошибка.
Зубья шестерни работают в условиях значительных контактных напряжений. Их поверхность должна иметь высокую твердость (после цементации или ТВЧ), а сердцевина — вязкость. Сварка полностью разрушает термообработку. Зона термического влияния (ЗТВ) становится хрупкой или, наоборот, отпущенной. Восстановленный зуб может иметь правильную геометрию на чертеже, но его физические свойства не соответствуют условиям работы. Он либо выкрашивается по зоне сплавления, либо пластически деформируется под нагрузкой.
Аналогичная проблема возникает при использовании контрафактных или неоригинальных запчастей с нарушенной технологией термической обработки. Твердость поверхности может быть в норме, но глубина упрочненного слоя недостаточна. В результате сердцевина зуба продавливается, а твердая корка отшелушивается.
Карта типичных отказов после ремонта
| Вид разрушения | Очевидная причина | Скрытая причина (почему повторилось) |
|---|---|---|
| Скол зуба по вершине | Ударная нагрузка | Кромочный контакт из-за перекоса вала в изношенном картере |
| Выкрашивание рабочей поверхности (питтинг) | Усталость металла | Абразив в масле (остатки стружки от предыдущей поломки) |
| Задиры на зубьях | Недостаток смазки | Неправильный преднатяг подшипников — локальный перегрев |
| Излом по впадине зуба | Превышение крутящего момента | Нарушение геометрии впадины при сварочном восстановлении (концентратор напряжений) |
| Смятие рабочей поверхности | Перегрузка | Низкая твердость из-за брака термической обработки у неоригинальной детали |
Алгоритм разрыва порочного круга
Чтобы ремонт не превратился в бесконечную замену вал-шестерен, дефектовка должна выходить за рамки визуального осмотра самой сломанной детали. Практика показывает, что необходим жесткий регламент сборки:
- Полная разборка и промывка. Без этого невозможно оценить состояние картера и других элементов. Промывка ведется до полного отсутствия стружки на магнитах.
- Инструментальный контроль посадочных мест. Внутренние диаметры гнезд под подшипники проверяются нутромером. Овальность и конусообразность сверх допуска — основание для восстановления гнезда.
- Замена всех подшипников вала. Экономия здесь иллюзорна. Подшипники меняются комплектно, с обязательным контролем преднатяга при конической конструкции.
- Контроль пятна контакта. После сборки узла (или на этапе стапельной сборки) зубья покрываются тонким слоем свинцовой окраски (или специальным маркером), вал проворачивается под легкой нагрузкой. Отпечаток на ответном колесе должен располагаться в средней части зуба по длине и высоте. Смещение пятна требует корректировки положения вала регулировочными прокладками.
- Обкатка без нагрузки. Собранный редуктор должен пройти обкатку на стенде или на холостом ходу машины для приработки поверхностей и контроля температурного режима.
Повторная поломка вал-шестерни — это не случайность, а индикатор поверхностного подхода к ремонту. Трансмиссия работает как единый организм, и установка новой детали в больной узел лишь откладывает неизбежное. Устранение перекосов, чистота смазки и правильная регулировка зацепления — единственные условия, при которых ресурс детали реализуется в полной мере.